


কিভাবে PTFE ফিল্ম তৈরি করা হয়? সম্পূর্ণ উৎপাদন প্রক্রিয়া পরিষ্কারভাবে ব্যাখ্যা করা হয়েছে
আপনি যদি PTFE ফিল্ম কীভাবে তৈরি করা হয় তা বোঝার চেষ্টা করছেন, উত্তরটি একটি পলিমার দিয়ে শুরু হয় যা সাধারণ থার্মোপ্লাস্টিকের মতো গলানো এবং বের করা যায় না। সম্পূর্ণ প্রোডাকশন চেইন দুটি মৌলিকভাবে ভিন্ন প্রক্রিয়ার চারপাশে নির্মিত: PTFE রজন তৈরি করা, তারপর সেই রজনটিকে একটি পাতলা, অভিন্ন ফিল্মে রূপান্তর করা। এই নিবন্ধটি প্রতিটি পদক্ষেপ অনুসরণ করে কারণ এটি একটি পেশাদার PTFE ফিল্ম কারখানার মধ্যে ঘটে।
PTFE ফিল্ম ম্যানুফ্যাকচারিংয়ের পিছনের রসায়ন: ক্লোরোফর্ম থেকে রেজিন পর্যন্ত
PTFE ফিল্ম উৎপাদন শুরু হয় টেট্রাফ্লুরোইথিলিন (TFE) এর সংশ্লেষণ দিয়ে, ফিল্ম এক্সট্রুশন লাইন দিয়ে নয়।
রুটটি ক্লোরোফর্ম এবং হাইড্রোজেন ফ্লোরাইড দিয়ে শুরু হয়, যা সালফিউরিক অ্যাসিড দিয়ে ফ্লুরস্পার চিকিত্সা করে উত্পাদিত হয়। ক্লোরোফর্ম হাইড্রোজেন ফ্লোরাইডের সাথে বিক্রিয়া করে ক্লোরোডিফ্লুরোমিথেন (HCFC-22) তৈরি করে। যখন HCFC-22 600 ডিগ্রি সেলসিয়াসের উপরে উত্তপ্ত হয়, তখন এটি TFE-তে ফাটল ধরে, মনোমার যা পরে পলিটেট্রাফ্লুরোইথিলিন গঠন করে।
পলিমারাইজেশন ধাপ স্টেইনলেস স্টীল চুল্লিতে উচ্চ চাপের অধীনে বাহিত একটি আমূল প্রক্রিয়া। সাসপেনশন পলিমারাইজেশন দানাদার রজন তৈরি করে, যা স্কাইভিংয়ের জন্য ফিডস্টক। বিচ্ছুরণ পলিমারাইজেশন সূক্ষ্ম পাউডার বা জলীয় বিচ্ছুরণ তৈরি করে, যা পিটিএফই প্রলিপ্ত কাপড়, টেপ এবং গর্ভবতী জালের জন্য ফিডস্টক।
মূল সংজ্ঞা: স্কাইভড পিটিএফই ফিল্ম একটি শক্ত, সিন্টারযুক্ত সিলিন্ডার থেকে তৈরি করা হয় যা একটি ধারালো ব্লেড দিয়ে একটি অবিচ্ছিন্ন শীটে শেভ করা হয়। এটি একটি বিয়োগমূলক প্রক্রিয়া, গলিত-ভিত্তিক নয়।
PTFE ফিল্ম ম্যানুফ্যাকচারিং ধাপ 1: কম্প্রেশন মোল্ডিং এবং সিন্টারিং
PTFE ফিল্মের একটি একক শীট স্কাইভ করার আগে, রজনটিকে একটি শক্ত সিলিন্ডারে কম্প্যাক্ট করে sintered করতে হবে।
দানাদার PTFE রজন ওজন করা হয়, একটি নলাকার ছাঁচে ঢেলে দেওয়া হয় এবং 50 থেকে 100 MPa চাপানো হয়। ফলস্বরূপ প্রিফর্মটি একটি সিন্টারিং চুল্লিতে লোড করা হয় এবং 370 থেকে 380 ডিগ্রি সেলসিয়াসে উত্তপ্ত করা হয়। সেই তাপমাত্রায়, রজন কণাগুলি একটি ঘন, সমজাতীয় ব্লকে ফিউজ হয়।
শীতল হার বেশিরভাগ ক্রেতার প্রত্যাশার চেয়ে বেশি গুরুত্বপূর্ণ। যদি একটি বড় বিলেট খুব দ্রুত ঠান্ডা হয়, অভ্যন্তরীণ চাপগুলি মাইক্রোক্র্যাক তৈরি করে যা সমাপ্ত ফিল্মের পৃষ্ঠের ত্রুটি হিসাবে প্রদর্শিত হয়। 100 থেকে 250 মিমি ব্যাস বিশিষ্ট একটি বিলেটকে সাধারণত 24 থেকে 48 ঘন্টা সময় লাগে নিরাপদে ঠান্ডা হতে।
বিলেট ব্যাস ফিল্ম প্রস্থ সীমাবদ্ধ করে। একটি 300 মিমি বিলেট প্রান্ত ছাঁটাই করার পরে প্রায় 250 মিমি চওড়া ফিল্ম স্ট্রিপ তৈরি করতে পারে। এই কারণেই কিছু সরবরাহকারী প্রশস্ত প্রস্থের PTFE ফিল্ম অফার করতে পারে এবং অন্যরা পারে না।
PTFE ফিল্ম ম্যানুফ্যাকচারিং ধাপ 2: সিন্টারড বিলেট স্কাইভিং
পিটিএফই ফিল্ম তৈরির জন্য স্কাইভিং একটি প্রভাবশালী পদ্ধতি কারণ প্রচলিত গলে যাওয়া এক্সট্রুশনের মাধ্যমে পিটিএফইকে পাতলা ফিল্মে বের করা যায় না।
একটি সূক্ষ্ম লেদ sintered বিলেট ধারণ করে যখন একটি ধারালো ফলক এর পৃষ্ঠ বরাবর চলে। ফলক কোণ, ফিড হার, এবং টাকু গতি নিয়ন্ত্রণ চূড়ান্ত ফিল্ম বেধ এবং পৃষ্ঠ রুক্ষতা. একটি ভাল সেট আপ মেশিনে, ফলকটি সাধারণত 15 থেকে 25 ডিগ্রির মধ্যে সেট করা হয়। একটি তীক্ষ্ণ কোণ স্ক্র্যাচ ছেড়ে যেতে পারে, যখন একটি ভোঁতা কোণ বকবক চিহ্ন তৈরি করে।
সাধারণত স্কিভড ফিল্মের পুরুত্ব 0.02 মিমি থেকে 0.50 মিমি পর্যন্ত হয়ে থাকে। CNC নিয়ন্ত্রিত সরঞ্জাম সহ কারখানাগুলি /-0.01 মিমি বেধ সহনশীলতা ধরে রাখতে পারে। এটি গ্যাসকেট, রাসায়নিক লাইন লাইনার এবং টেপ ব্যাকিংয়ের জন্য প্রয়োজনীয় নির্ভুলতার স্তর।
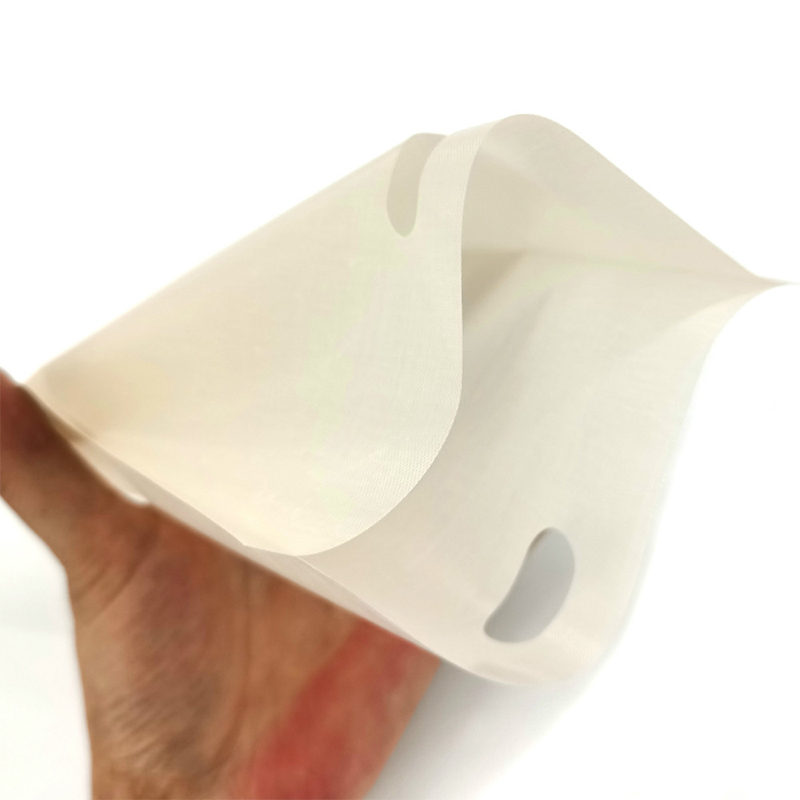 যথার্থ অ্যাপ্লিকেশনের জন্য Skived PTFE ফিল্ম এই স্কাইভড PTFE ফিল্মটি আঁটসাঁট বেধের সহনশীলতা এবং একটি মসৃণ পৃষ্ঠ সরবরাহ করে, এটিকে গ্যাসকেট, লাইনার এবং টেপ ব্যাকিংয়ের জন্য উপযুক্ত করে তোলে। এর বৈদ্যুতিক নিরোধক এবং রাসায়নিক প্রতিরোধ ক্ষমতা ইলেকট্রনিক্স এবং চিকিৎসা ডিভাইসে এর ব্যবহারকে প্রসারিত করে। পণ্য দেখুন →
সাধারণত ফিল্ম বেধ পরিসীমা উত্পাদন পদ্ধতি দ্বারা
PTFE ফিল্ম ম্যানুফ্যাকচারিং ধাপ 3: এচিং এবং সারফেস ট্রিটমেন্ট
অপরিশোধিত PTFE ফিল্মের উপরিভাগের শক্তি প্রায় 18 থেকে 20 ডাইন/সেমি, যা স্ট্যান্ডার্ড আঠালোর সাথে বন্ধন করা অসম্ভব করে তোলে।
আনুগত্য উন্নত করতে, নির্মাতারা একটি সোডিয়াম ন্যাপথলিন এচিং চিকিত্সা প্রয়োগ করে। ফিল্মটি গাঢ় বাদামী বা কালো হয়ে যায় এবং প্রক্রিয়াটি মেরু গ্রুপের সাথে একটি মাইক্রো রুক্ষ পৃষ্ঠ তৈরি করে। সারফেস এনার্জি 50 ডাইনেস/সেমি-র উপরে উঠে, অ্যাক্রিলিক এবং সিলিকন আঠালোকে দৃঢ়ভাবে নোঙ্গর করতে দেয়।
এচিং গভীরতা ভারসাম্যপূর্ণ হতে হবে। অত্যধিক এচিং ফিল্মকে দুর্বল করে দেয়, অপর্যাপ্ত এচিং দুর্বল বন্ধনের শক্তির কারণ হয়। বেশিরভাগ খোদাই করা ফিল্ম রোলে উত্পাদিত হয়, তারপর প্রস্থে চেরা হয়। যেহেতু এচিং এজেন্ট প্রতিক্রিয়াশীল, বড় আকারের এচিংয়ের জন্য নিয়ন্ত্রিত বর্জ্য চিকিত্সার প্রয়োজন হয়, যা আপনি যখন একটি কারখানার অডিট করেন তখন সরবরাহকারীর যোগ্যতার আরেকটি স্তর যোগ করে।
 শক্তিশালী বন্ধন জন্য PTFE ফিল্ম Etched সোডিয়াম ন্যাপথলিন দিয়ে সারফেস-চিকিত্সা করা, এই খোদাই করা PTFE ফিল্ম ধাতু এবং রাবারগুলির আনুগত্য উন্নত করে। এটি উচ্চ-তাপমাত্রার টেপ এবং কম্পোজিটের জন্য অপরিহার্য যেখানে নির্ভরযোগ্য বন্ধন গুরুত্বপূর্ণ। পণ্য দেখুন →
PTFE ফিল্ম উত্পাদন মান নিয়ন্ত্রণ
PTFE ফিল্ম নির্ভরযোগ্যতা পরিমাপযোগ্য পরামিতি দ্বারা সংজ্ঞায়িত করা হয়: ঘনত্ব, পুরুত্ব সহনশীলতা, প্রসার্য শক্তি এবং অস্তরক শক্তি।
একটি ISO 9001 প্রত্যয়িত উদ্ভিদ ঘনত্বের জন্য প্রতিটি ব্যাচ পরীক্ষা করে, যা 2.13 এবং 2.19 g/cm3 এর মধ্যে হওয়া উচিত। ভার্জিন PTFE ফিল্মের জন্য প্রসার্য শক্তি 20 থেকে 35 MPa পর্যন্ত হয় ওরিয়েন্টেশনের উপর নির্ভর করে। একটি 0.1 মিমি ফিল্মের জন্য ডাইইলেক্ট্রিক শক্তি সাধারণত 60 কেভি/মিমি এর উপরে হয়।
| সম্পত্তি | স্ট্যান্ডার্ড মান |
| ঘনত্ব (g/cm3) | 2.13-2.19 |
| বেধ সহনশীলতা (মিমি) | /-0.01 |
| প্রসার্য শক্তি (MPa) | 20-35 |
| অস্তরক শক্তি (কেভি/মিমি, 0.1 মিমি ফিল্ম) | 60 এর উপরে |
| সারফেস এনার্জি, অপরিশোধিত (ডাইনস/সেমি) | 18-20 |
| সারফেস এনার্জি, খোদাই করা (ডাইনস/সেমি) | 50 এর উপরে |
FEP ফিল্ম এবং কাস্টিং বিকল্প: ক্রেতাদের কি জানা দরকার
FEP ফিল্ম স্কিভ করা হয় না; এটি গলিত এক্সট্রুড বা ঢালাই কারণ FEP একটি গলিত প্রক্রিয়াযোগ্য ফ্লুরোপলিমার।
FEP ফিল্ম স্বচ্ছ, উচ্চ আলোর ট্রান্সমিট্যান্স আছে, এবং UV রজন ব্যবহার করে এমন 3D প্রিন্টারগুলির জন্য স্ট্যান্ডার্ড রিলিজ স্তর। একটি 100 মাইক্রন FEP রিলিজ ফিল্ম 3D প্রিন্টিং বাজারে সবচেয়ে সাধারণ পুরুত্ব। আলোর ট্রান্সমিট্যান্স সাধারণত 95% এর উপরে থাকে এবং এটি সরাসরি মুদ্রণের নির্ভুলতাকে প্রভাবিত করে কারণ UV আলোকে অবশ্যই ফিল্মের মধ্য দিয়ে যেতে হবে বিক্ষিপ্ত না হয়ে।
একটি সাধারণ ক্রয় প্রশ্ন: FEP ফিল্ম কি প্রতিটি অ্যাপ্লিকেশনে PTFE ফিল্ম প্রতিস্থাপন করতে পারে? উত্তর হল না। PTFE ভাল রাসায়নিক প্রতিরোধ এবং একটি বিস্তৃত ক্রমাগত তাপমাত্রা পরিসীমা দেয়, যখন FEP অপটিক্যাল স্পষ্টতা এবং সহজ তাপ সিলিং অফার করে। কিছু নির্দিষ্ট অ্যাপ্লিকেশনের জন্য, PTFE বনাম FEP এর এই প্রযুক্তিগত তুলনা আপনাকে সিদ্ধান্ত নিতে সাহায্য করবে যে কোন উপাদানটি আপনার পণ্যের লাইনের সাথে খাপ খায়।
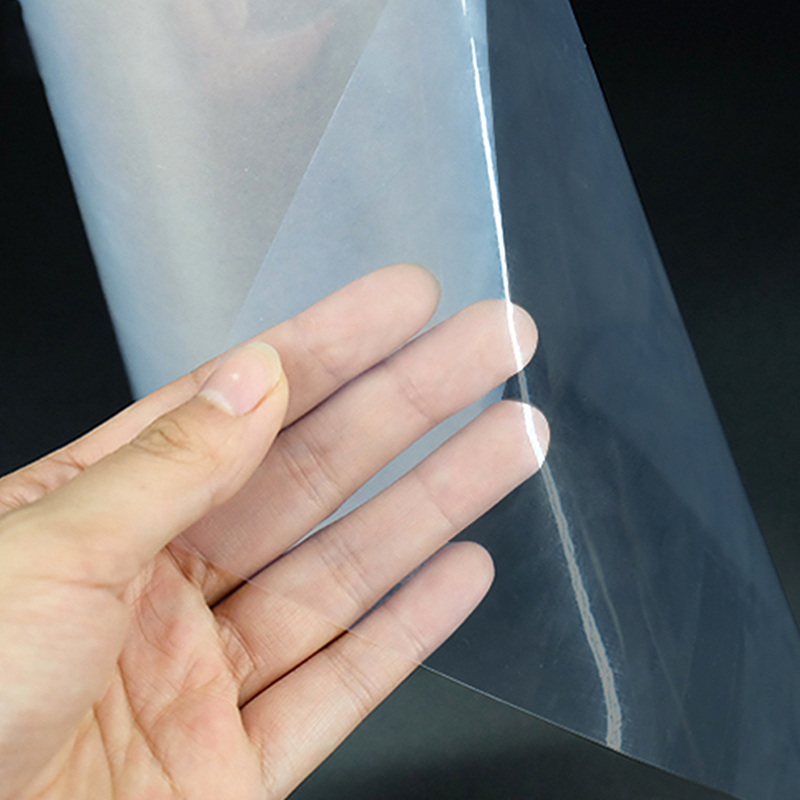
 3D প্রিন্টিংয়ের জন্য 100μm FEP ফিল্ম 96% হালকা ট্রান্সমিট্যান্স এবং উচ্চ প্রসার্য শক্তি সহ, এই FEP ফিল্ম LCD/DLP প্রিন্টারগুলিতে দক্ষ রজন নিরাময় নিশ্চিত করে। এটি নন-স্টিক সারফেস সহজে মুক্তি দেয় এবং উচ্চ মুদ্রণ মানের সমর্থন করে। পণ্য দেখুন →
Skived PTFE ফিল্ম
রাসায়নিক প্রতিরোধের জন্য সেরা, -200 থেকে 260 ডিগ্রি সেলসিয়াস পর্যন্ত অবিচ্ছিন্ন পরিষেবা এবং কঠোর পরিস্থিতিতে স্থায়িত্ব।
FEP ফিল্ম
3D প্রিন্টিং এবং ইলেকট্রনিক্সে অপটিক্যাল স্বচ্ছতা, তাপ সিলযোগ্যতা এবং UV ট্রান্সমিশনের জন্য সেরা।
FAQ: PTFE ফিল্ম ম্যানুফ্যাকচারিং প্রশ্ন
PTFE ফিল্ম তৈরির সবচেয়ে সাধারণ পদ্ধতি কি?
স্কাইভিং হল সবচেয়ে সাধারণ এবং সাশ্রয়ী পদ্ধতি। এটি একটি সিনটারযুক্ত PTFE সিলিন্ডার থেকে একটি পাতলা, অবিচ্ছিন্ন ফিল্ম খোসা ছাড়ানোর জন্য একটি নির্ভুল লেদ ব্যবহার করে। একটি PTFE বিচ্ছুরণ ক্যালেন্ডারিং একটি বিকল্প, কিন্তু এটি ভার্জিন ফিল্মের জন্য কম সাধারণ।
PTFE ফিল্ম এক্সট্রুশন দ্বারা তৈরি করা যেতে পারে?
স্ট্যান্ডার্ড PTFE এক্সট্রুড করা যাবে না কারণ এটি তার পচনশীল তাপমাত্রার নিচে গলে না। এফইপি এবং পিএফএ গলিত প্রক্রিয়াযোগ্য, তাই তাদের ফিল্মগুলি বের করা যেতে পারে, তবে পিটিএফই ফিল্ম স্কিভিং বা ডিসপারসন ক্যালেন্ডারিং দ্বারা উত্পাদিত হয়।
কেন খোদাই করা PTFE ফিল্ম গাঢ় বাদামী হয়ে যায়?
গাঢ় বাদামী রঙ আসে সোডিয়াম ন্যাপথলিন এচিং ট্রিটমেন্ট থেকে। প্রতিক্রিয়াটি পৃষ্ঠের ফ্লোরিন পরমাণুগুলিকে সরিয়ে দেয় এবং অক্সিজেন-ধারণকারী গোষ্ঠীগুলিকে প্রবর্তন করে, যা PTFE-এর বাল্ক বৈশিষ্ট্যগুলিকে প্রভাবিত না করেই আঠালো ভেজাতা উন্নত করে।
স্কিভড PTFE ফিল্মের জন্য কি বেধ সহনশীলতা আশা করা যেতে পারে?
CNC নিয়ন্ত্রিত স্কাইভিং সরঞ্জাম সহ, /-0.01 মিমি 0.5 মিমি এর নিচে ফিল্ম গেজের জন্য অর্জনযোগ্য। সর্বদা পরিদর্শন প্রতিবেদনের জন্য জিজ্ঞাসা করুন, সরবরাহকারীর দাবি নয়।
PTFE ফিল্ম কীভাবে তৈরি করা হয় তা বোঝা একটি নির্ভরযোগ্য সরবরাহকারী নির্বাচনের প্রথম ধাপ। রজন গ্রেড, সিন্টারিং প্রোফাইল, স্কাইভিং সরঞ্জাম এবং বাড়িতে এচিং করা হয় কিনা সে সম্পর্কে জিজ্ঞাসা করুন। এই বিবরণগুলি ধারাবাহিক ফিল্ম এবং ব্যাচ থেকে ব্যাচ বৈচিত্রের মধ্যে পার্থক্য করে৷৷
এখনই আমাদের মেসেজ করুন!
- ফোন: +86-18651171105
- ফ্যাক্স: +86-18651171105
- ইমেইল:
- ঠিকানা: নং 18, ইয়ংক্সিন ইস্ট রোড, গাওগাং জেলা, তাইঝো শহর, জিয়াংসু প্রদেশ, চীন।
কপিরাইট © Yaxing Plastic Industry Co., Ltd. সর্বস্বত্ব সংরক্ষিত. উচ্চ নির্ভুলতা এবং কাস্টমাইজড PTFE সিরিজ পণ্য নির্মাতারা 